Notícias

Quais processos de usinagem garantem a precisão e consistência dos sulcos das polias da correia?

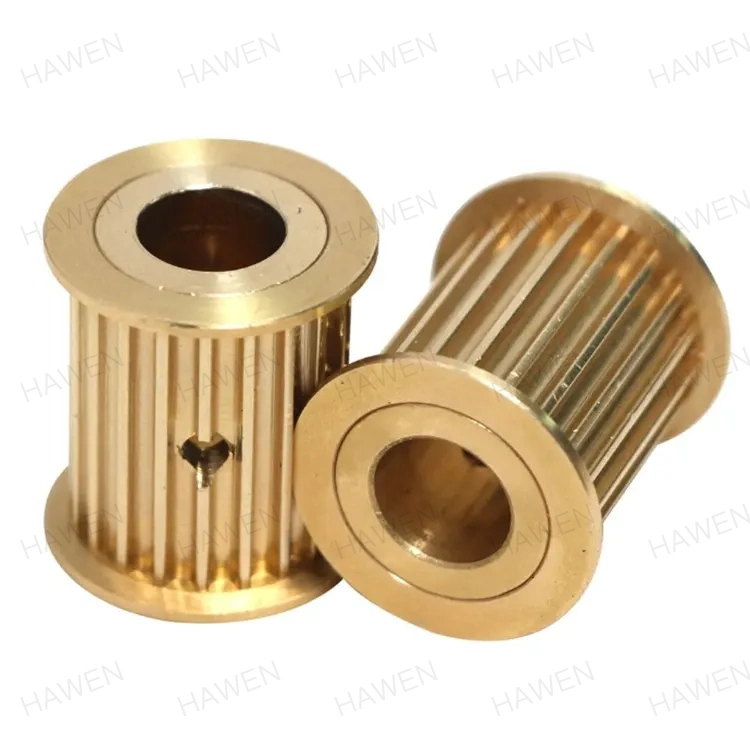
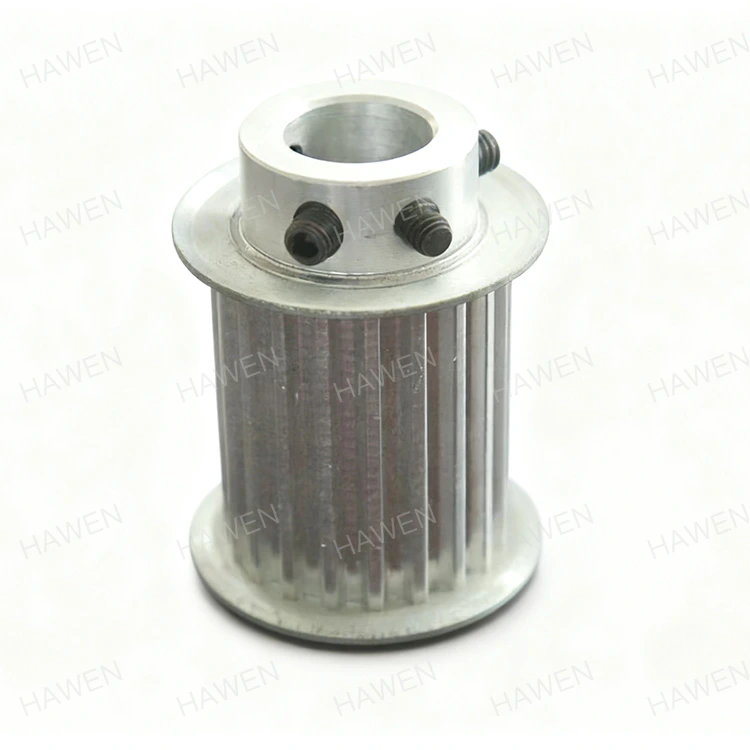
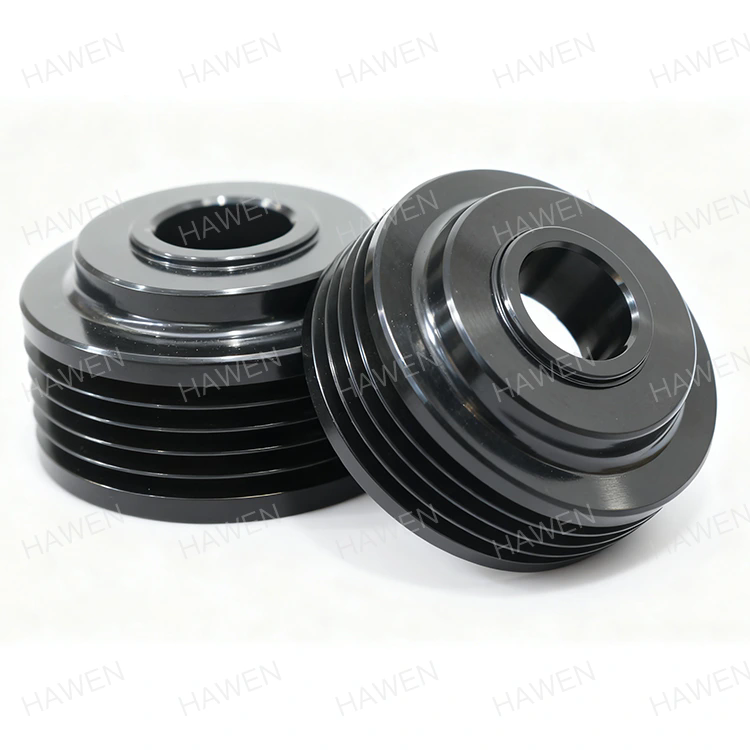
Um engenheiro de manutenção instala um novo conjunto dePolias de correiaem um sistema de transmissão, confiante de que o perfil e o diâmetro da ranhura especificados restaurarão o desempenho original da transmissão por correia. Em poucas semanas, a correia começa a ranger, as bordas se desgastam e a correia fica irregular na ranhura. O problema não é o cinto. O problema é o sulco. O ângulo da ranhura está errado em dois graus, o diâmetro da ranhura varia ao longo da circunferência e o acabamento da superfície é muito áspero. Este cenário é consequência direta de processos de usinagem que não foram capazes de manter as tolerâncias exigidas. Para os compradores de polias, entender quais processos de usinagem garantem a precisão e a consistência do canal é essencial para evitar essas falhas.


Este guia foi escrito para engenheiros de compras e gerentes de manutenção que precisam adquirir polias de correia com desempenho confiável. Explicaremos os parâmetros críticos da ranhura, os processos de usinagem que os alcançam, os métodos de inspeção que os verificam e os critérios para avaliar um fornecedor. Também forneceremos parâmetros detalhados do produto de nossa fábrica em Zhejiang Hawen Electromechanical Co., Ltd. Esteja você adquirindo polias para transportadores, acionamentos HVAC, máquinas agrícolas ou ventiladores industriais, este guia o ajudará a especificar a qualidade de usinagem correta e selecionar um fornecedor que possa fornecê-la.

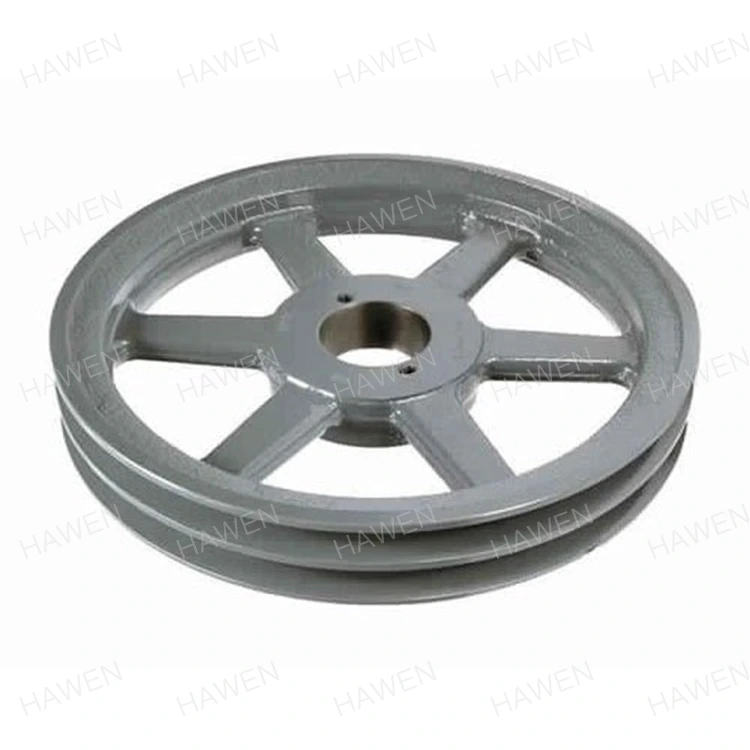
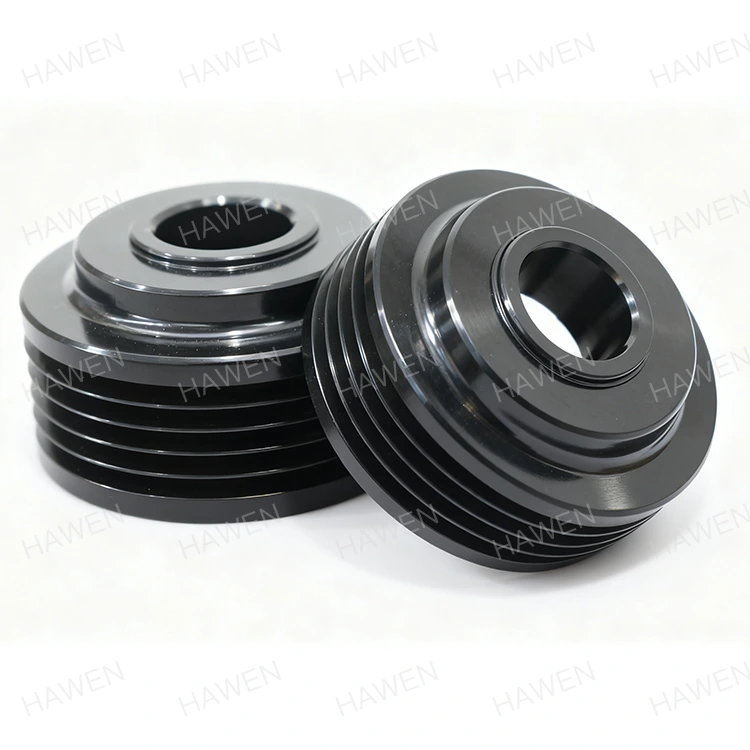
Solid Pulley


Índice


1. Quais parâmetros de ranhura determinam o desempenho da polia?

O desempenho de uma polia de correia depende da precisão de sua ranhura. A ranhura é o canal que guia e prende a correia. Se a ranhura não for precisa, a correia não assentará corretamente e o acionamento perderá eficiência, gerará ruído e se desgastará prematuramente. Quatro parâmetros da ranhura são críticos: o ângulo da ranhura, o diâmetro da ranhura, o perfil da ranhura e o acabamento superficial. O ângulo da ranhura determina como a correia se encaixa na ranhura. Para uma polia de correia em V, o ângulo padrão é 34, 36 ou 38 graus, dependendo do diâmetro da polia. Um erro de apenas um grau pode reduzir a capacidade de transmissão de potência da correia e causar desgaste irregular. O diâmetro da ranhura determina a linha de passo da correia, o que afeta a relação de velocidade. O perfil da ranhura inclui a profundidade da ranhura e o raio da raiz. O acabamento superficial afeta o atrito e o desgaste da correia. A tabela abaixo resume esses parâmetros e suas tolerâncias típicas.

Parâmetro Tolerância Típica Impacto no desempenho
Ângulo da ranhura +/- 0,5 graus Afeta o encravamento da correia e a transmissão de potência
Diâmetro da ranhura +/- 0,05 mm Afeta a relação de velocidade e o rastreamento da correia
Perfil da ranhura (profundidade, raio raiz) +/- 0,1mm Afeta o assentamento e o desgaste do cinto
Acabamento de Superfície (Ra) 0,8 - 1,6 µm Afeta o atrito e a vida útil da correia
Saída do sulco +/- 0,05 mm Afeta a vibração e o rastreamento da correia

NoZhejiang Hawen Eletromecânica Co., Ltd., nossa fábrica fabrica polias de correia com essas tolerâncias e mais apertadas. Entendemos que a precisão das ranhuras é a base do desempenho do acionamento por correia e investimos nos equipamentos de usinagem e inspeção necessários para alcançá-la. Nossa equipe de engenharia pode aconselhar sobre as tolerâncias apropriadas para sua aplicação específica.


2. Quais processos de usinagem formam o perfil da ranhura?

O perfil da ranhura de uma polia de correia é formado através de uma sequência de processos de usinagem. O primeiro processo é o torneamento, que estabelece a geometria básica da polia, incluindo o diâmetro externo, o furo e a largura da face. A ranhura é então cortada na face da polia. Para polias de correia em V, a ranhura normalmente é cortada usando uma ferramenta de conformação ou uma ferramenta de usinagem CNC que corresponda ao ângulo e perfil necessários. A precisão da ranhura depende da rigidez da máquina, da nitidez da ferramenta e da precisão do percurso da ferramenta. Após o canal, a polia pode ser retificada para melhorar o acabamento superficial e a precisão dimensional. A tabela abaixo resume os processos de usinagem e seu papel na precisão do canal.

Processoo Função Tolerância Típica Alcançada Equipamento
Virando Formas OD, furo e face +/- 0,05 mm Torno CNC
Ranhura Corta o perfil da ranhura +/- 0,1 mm, +/- 0,5 graus Torno CNC com ferramenta de canal
Moagem Melhora o acabamento e a precisão +/- 0,02 mm, Ra 0,8 µm Moedor cilíndrico
Rebarbação Remove bordas afiadas N / D Manual ou automatizado
Equilíbrio Corrige a distribuição de massa G16 ou melhor Máquina de balanceamento dinâmico

Em nossa fábrica, usamos tornos CNC com ferramentas motorizadas para girar e ranhurar polias de correia em uma única configuração. Isto elimina o erro que pode ocorrer quando a polia é reposicionada entre as operações. Também usamos ferramentas de conformação de precisão que são retificadas no perfil exato da ranhura, garantindo que o ângulo da ranhura e o raio da raiz sejam consistentes de peça para peça.


3. Por que o desbaste é importante para a precisão e o acabamento do canal?

A retificação é o processo que transforma uma polia boa em uma polia de precisão. Enquanto o torneamento e o canal estabelecem a geometria básica, o desbaste refina o ângulo do canal, o diâmetro do canal e o acabamento superficial. O desbaste é realizado usando um rebolo de precisão ajustado ao perfil de ranhura necessário. A polia é montada em um mandril de precisão e girada contra o rebolo. O processo de retificação remove uma pequena quantidade de material, normalmente de 0,1 a 0,3 mm, e atinge tolerâncias que são difíceis de alcançar apenas com o torneamento. O acabamento superficial após o lixamento é normalmente Ra 0,4 a 0,8 µm, o que reduz o atrito e o desgaste da correia. A tabela abaixo compara a precisão e o acabamento obtidos no torneamento e retificação.

Processoo Tolerância de ângulo de ranhura Tolerância do diâmetro da ranhura Acabamento de Superfície (Ra)
Girando apenas +/- 0,5 graus +/- 0,05 mm 1,6 - 3,2 µm
Torneamento + Retificação +/- 0,1 graus +/- 0,01mm 0,4 - 0,8 µm

Na Hawen, nossa fábrica usa retificadoras cilíndricas CNC com medição em processo para retificar as ranhuras de nossas polias de correia. O sistema de medição em processo mede continuamente o diâmetro da ranhura durante a retificação e compensa automaticamente o desgaste do rebolo. Isso garante que cada polia atenda à tolerância especificada, independentemente do número de peças na produção. Também preparamos o rebolo em intervalos regulares para manter o perfil da ranhura e evitar queimaduras ou danos à superfície.


4. Como a precisão do Groove é verificada durante a produção?

Verificar a precisão da ranhura durante a produção é essencial para garantir que cada polia de correia atenda às especificações. O processo de verificação inclui inspeção em processo e inspeção final. A inspeção durante o processo é realizada pelo operador da máquina usando ferramentas manuais, como medidores de ranhura, micrômetros e relógios comparadores. O operador verifica o ângulo da ranhura, o diâmetro da ranhura e o desvio da ranhura em intervalos regulares durante a produção. Se for detectado um desvio, a máquina será ajustada antes que mais peças sejam produzidas. A inspeção final é realizada pelo departamento de controle de qualidade por meio de equipamentos mais precisos, como uma máquina de medição por coordenadas (CMM) ou um projetor de perfil. O CMM pode medir o ângulo da ranhura, o perfil da ranhura e o desvio da ranhura com alta precisão. A tabela abaixo resume os métodos de inspeção e suas aplicações.

Método de inspeção O que mede Precisão Quando usado
Medidor de ranhura Ângulo e perfil da ranhura +/- 0,5 graus Em processo
Micrômetro Diâmetro da ranhura +/- 0,01mm Em processo
Indicador de discagem Excentricidade do sulco +/- 0,01mm Em processo
Projetor de perfil Perfil de ranhura +/- 0,005mm Inspeção final
Máquina de medição por coordenadas (CMM) Todos os parâmetros de groove +/- 0,002 mm Inspeção final

Em nossa fábrica, usamos uma combinação de inspeção em processo e final para verificar a precisão da ranhura de nossas polias. Nossos operadores são treinados para usar medidores de ranhura e micrômetros para verificar o ângulo e o diâmetro da ranhura a cada 10 peças. Nosso departamento de controle de qualidade usa uma CMM para verificar o perfil da ranhura e o desvio com base em amostragem. Mantemos registros de inspeção detalhados para cada lote de produção, proporcionando rastreabilidade total aos nossos clientes.


5. Como você avalia um fornecedor de polias para correia quanto à qualidade de usinagem?

Avaliar um fornecedor de polias para correia quanto à qualidade da usinagem requer foco em equipamentos, ferramentas, controle de processo, inspeção e experiência. O fornecedor deve ter o equipamento para girar, ranhurar e retificar polias nas tolerâncias exigidas. Isso inclui tornos CNC, retificadoras CNC e ferramentas de precisão. O fornecedor deve ter um sistema de controle de processo que garanta qualidade consistente de peça para peça. Isso inclui gerenciamento de ferramentas, gerenciamento de refrigeração e manutenção de máquinas. O fornecedor deve ter um sistema de inspeção que verifique a precisão da ranhura em cada lote de produção. Isto inclui medidores calibrados, um CMM e inspetores treinados. E o fornecedor deve ter experiência na produção de polias para aplicações semelhantes. A tabela abaixo resume esses critérios de avaliação.

Critério de Avaliação O que procurar Por que é importante
Equipamento de usinagem Tornos CNC, retificadoras CNC, ferramentas motorizadas Garante a capacidade de manter tolerâncias
Ferramentas Ferramentas de conformação de precisão, rebolos revestidos Garante a precisão do perfil da ranhura
Controle de Processo Gerenciamento de ferramentas, gerenciamento de refrigerante, manutenção Garante consistência de peça a peça
Sistema de inspeção Medidores calibrados, CMM, inspetores treinados Verifica a precisão da ranhura em cada lote
Experiência Histórico em aplicações semelhantes Demonstra capacidade e confiabilidade

Em Hawen, nossa fábrica produz polias de correia há mais de uma década. Investimos em equipamentos avançados de usinagem e retificação CNC e mantemos um sistema abrangente de controle de qualidade. Nossa equipe de engenharia está disponível para auxiliar na especificação e engenharia de aplicação. Convidamos você a nos avaliar de acordo com esses critérios e a nos considerar como seu parceiro em Polias de Correia.


6. Quais são os principais parâmetros do produto de nossa fábrica?

A tabela a seguir fornece os principais parâmetros do produto para nossas polias de correia. Essas polias são projetadas para transportadores, acionamentos HVAC, máquinas agrícolas e ventiladores industriais. Nossa fábrica também pode produzir polias personalizadas para atender a requisitos específicos.

Parâmetro Faixa de especificações Notas
Diâmetro externo 50 - 1.200 mm Tamanhos personalizados disponíveis
Perfil de ranhura Correia em V, correia dentada, correia plana Perfis personalizados disponíveis
Número de ranhuras 1 - 12 Configurações personalizadas disponíveis
Tolerância de ângulo de ranhura +/- 0,5 graus (girado), +/- 0,1 graus (solo) Selecionado com base na aplicação
Tolerância do diâmetro da ranhura +/- 0,05 mm (tornado), +/- 0,01 mm (terra) Selecionado com base na aplicação
Acabamento de superfície Ra 0,8 - 1,6 µm (terra) Reduz o desgaste da correia
Material Ferro Fundido, Aço, Alumínio Selecionado por força e peso
Equilíbrio G16 ou melhor Reduz a vibração
Quantidade mínima 10 peças Negociável para grandes encomendas
Tempo de espera 2 - 4 semanas Depende da quantidade e personalização

Em nossa fábrica, fabricamos nossas polias para atender a essas especificações e muito mais. Podemos personalizar o diâmetro, o perfil da ranhura, o número de ranhuras, o material e as tolerâncias para atender às suas necessidades específicas. Nosso sistema de controle de qualidade inclui inspeção de matérias-primas, inspeção em processo e inspeção final antes do envio. Nosso objetivo é fornecer aos nossos clientes polias de correia de alta qualidade que atendam aos seus requisitos de desempenho.


7. Perguntas frequentes (FAQ)

Pergunta 1: Qual é o parâmetro de ranhura mais crítico para o desempenho da polia?

Resposta: O parâmetro de ranhura mais crítico é o ângulo da ranhura. O ângulo da ranhura determina como a correia se encaixa na ranhura e quanta potência o acionamento pode transmitir. Um erro de apenas um grau pode reduzir a capacidade de transmissão de potência da correia e causar desgaste irregular. Por esta razão, o ângulo da ranhura deve ser especificado com uma tolerância de +/- 0,5 graus ou mais estreita, dependendo da aplicação.

Pergunta 2: Por que é necessário retificar se a polia já está girada?

Resposta: O desbaste é necessário para atingir o mais alto nível de precisão de canal e acabamento superficial. O torneamento pode atingir uma tolerância de ângulo de canal de +/- 0,5 graus e um acabamento superficial de Ra 1,6-3,2 µm. A retificação pode atingir uma tolerância de ângulo de ranhura de +/- 0,1 graus e um acabamento superficial de Ra 0,4-0,8 µm. A precisão e o acabamento aprimorados reduzem o desgaste, a vibração e o ruído da correia e melhoram a eficiência da transmissão de potência.

Pergunta 3: Como verifico a precisão da ranhura de uma polia que recebi?

Resposta: Você pode verificar a precisão da ranhura usando um medidor de ranhura, um micrômetro e um relógio comparador. O medidor de ranhura verifica o ângulo e o perfil da ranhura. O micrômetro verifica o diâmetro da ranhura. O relógio comparador verifica o desvio da ranhura. Para aplicações críticas, você pode enviar uma amostra a um laboratório de metrologia para inspeção do CMM. Na Zhejiang Hawen Electromechanical Co., Ltd., fornecemos relatórios de inspeção em cada remessa.

Pergunta 4: As polias desgastadas podem ser reusinadas para restaurar a precisão do canal?

Resposta: Em alguns casos, polias desgastadas podem ser reusinadas para restaurar a precisão do canal. O processo envolve a remoção de uma pequena quantidade de material da ranhura para restaurar o ângulo e o perfil corretos. No entanto, isto reduz o diâmetro da ranhura, o que pode afetar a relação de velocidade. A reusinagem só é viável se a polia tiver material suficiente e se o diâmetro reduzido for aceitável para a aplicação. Nossa equipe de engenharia pode aconselhar se a reusinagem é uma opção viável.

Pergunta 5: Qual é o prazo de entrega típico para polias de correia personalizadas?

Resposta: O prazo de entrega típico para polias de correia personalizadas é de 2 a 4 semanas após a aprovação do desenho. O prazo de entrega depende da complexidade do perfil da ranhura, do material e da quantidade encomendada. Para pedidos grandes ou perfis complexos, o prazo de entrega pode ser maior. Em nossa fábrica, trabalhamos em estreita colaboração com nossos clientes para atender às suas necessidades de entrega.


8. Conclusão

A precisão e a consistência dos sulcos são a base do desempenho da polia de correia. Os processos de usinagem usados ​​para formar a ranhura – torneamento, abertura de canais e retificação – determinam se a polia fornecerá transmissão de energia confiável ou causará desgaste, ruído e vibração da correia. Para os compradores, compreender esses processos é essencial para especificar o nível correto de qualidade e avaliar um fornecedor. Na Zhejiang Hawen Electromechanical Co., Ltd., nossa fábrica possui o equipamento, as ferramentas e a experiência para produzir polias de correia que atendam às mais exigentes tolerâncias de ranhura. Usamos usinagem CNC e retificação de precisão para obter tolerâncias de ângulo de ranhura de +/- 0,1 graus e acabamentos de superfície de Ra 0,8 µm ou melhor.

Esteja você adquirindo polias para transportadores, acionamentos HVAC, máquinas agrícolas ou ventiladores industriais, convidamos você a entrar em contato conosco para discutir suas necessidades. Podemos fornecer amostras, dados técnicos e soluções personalizadas. Nosso compromisso com a qualidade e a satisfação do cliente nos tornou um parceiro confiável para empresas em todo o mundo.

Entre em contato com Zhejiang Hawen Electromechanical Co., Ltd. hojepara discutir seus requisitos de polia de correia e descobrir como nossos recursos de usinagem podem atender às suas especificações de precisão de canal.

Notícias relacionadas
Deixe-me uma mensagem
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar