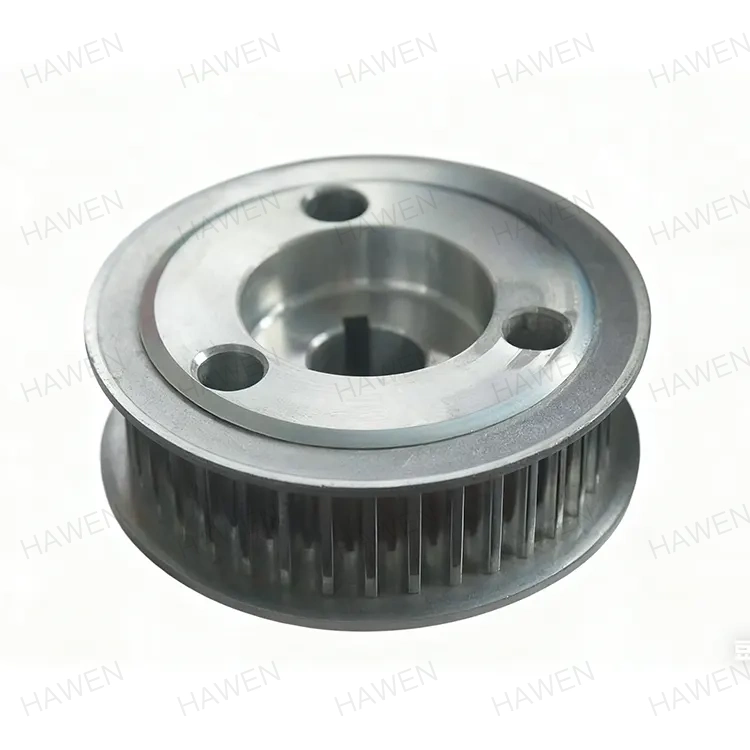
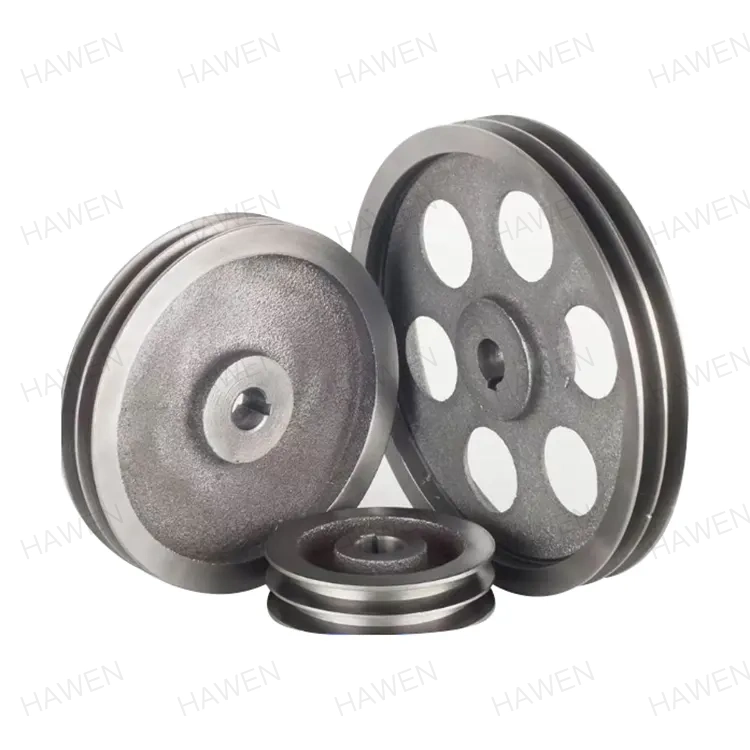
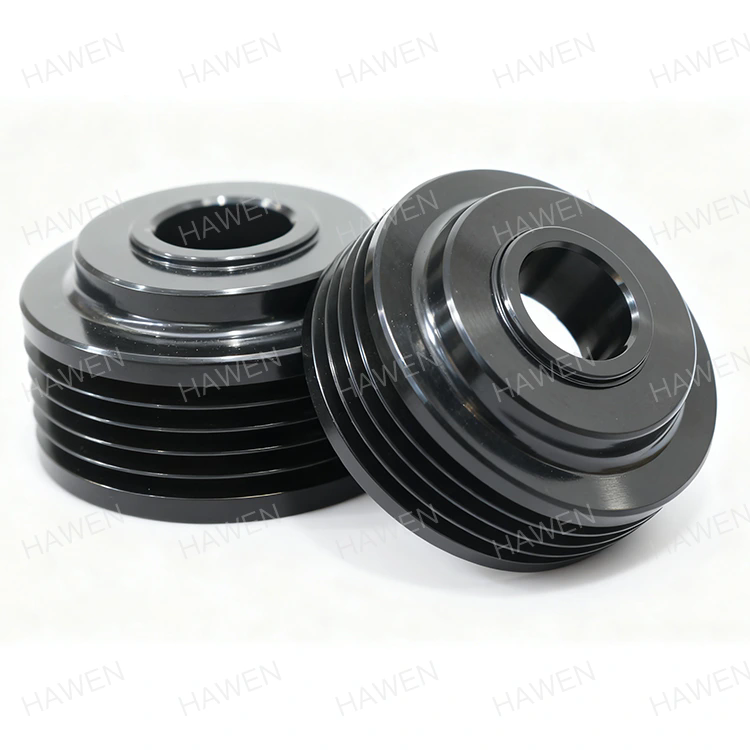
Em qualquer sistema acionado por correia – desde um ventilador industrial de alta velocidade até uma linha transportadora de precisão – a eficiência da instalação inicial é apenas metade da história. A outra metade é o que acontece depois que o sistema começa a funcionar: os ajustes secundários. Esses são os procedimentos de ajustes, realinhamentos e retensionamento que as equipes de manutenção devem realizar para corrigir problemas de desvio, vibração e alinhamento da correia que se tornam aparentes apenas sob carga. Em muitas fábricas, esses ajustes secundários consomem mais horas de trabalho do que a instalação original e são a principal fonte de paradas não planejadas. A causa raiz da maioria desses ajustes pode ser atribuída a um único parâmetro, muitas vezes esquecido: a concentricidade doPolias de correiaeles mesmos.
Uma polia de correia com alta concentricidade é aquela em que o eixo central do furo e o eixo central do diâmetro externo estão perfeitamente alinhados. Quando uma polia da correia tem baixa concentricidade, o caminho da correia não é perfeitamente circular. A tensão da correia flutuará à medida que a polia da correia gira, causando vibração, ruído, desgaste irregular da correia e uma condição conhecida como "desvio da correia" ou "desvio de rastreamento". Cada uma dessas questões desencadeia um ajuste secundário. Um técnico de manutenção deve realinhar a polia da correia, tensionar novamente a correia ou até mesmo substituir componentes prematuramente. Por outro lado, uma polia de correia de alta concentricidade elimina essas causas na origem, proporcionando um sistema de transmissão por correia que funciona suavemente desde o início e continua a funcionar durante toda a sua vida útil. Este artigo explorará a mecânica da concentricidade, sua medição, os processos de fabricação que a alcançam e o impacto quantificável que ela tem na redução do tempo de ajuste secundário.
A concentricidade, no contexto das polias, é a condição geométrica em que o centro do furo da polia e o centro do seu diâmetro externo ficam no mesmo eixo. Em termos mais simples, significa que a polia da correia é perfeitamente redonda em relação ao seu orifício de montagem. Este requisito aparentemente simples tem implicações profundas no desempenho do sistema de transmissão por correia. Se o furo e o diâmetro externo não forem concêntricos, a polia da correia oscilará à medida que gira. Essa oscilação, medida como desvio radial, faz com que o diâmetro efetivo da polia da correia mude continuamente à medida que ela gira. A correia deve esticar e relaxar constantemente para acomodar essas mudanças, gerando uma série de efeitos indesejáveis.
A importância da concentricidade pode ser compreendida considerando a diferença entre uma roda perfeitamente equilibrada em um carro e uma roda ligeiramente desequilibrada. A roda balanceada rola suavemente, sem vibração. A roda desequilibrada cria um tremor rítmico que é sentido por todo o veículo. O mesmo princípio se aplica às polias de correia. Uma polia de correia altamente concêntrica gira suavemente, com a correia funcionando de forma verdadeira e consistente. Uma polia com baixa concentricidade cria uma vibração que se propaga por todo o sistema. Esta vibração não é apenas um incômodo; é uma fonte de perda de energia, desgaste prematuro e necessidade de ajustes secundários. A vibração fará com que a correia se mova de maneira diferente, a tensão flutue e os parafusos de montagem se soltem com o tempo, o que requer ação corretiva.
NoZhejiang Hawen Eletromecânica Co., Ltd., medimos a relação entre concentricidade e desempenho do sistema em centenas de instalações. Nossos dados mostram que uma polia de correia com tolerância de concentricidade de +/- 0,05 mm (excentricidade) gerará uma amplitude de vibração que é normalmente três a quatro vezes menor do que uma polia de correia com tolerância de +/- 0,2 mm. Esta redução na vibração está diretamente correlacionada com uma redução na frequência e duração dos ajustes secundários. A tabela abaixo ilustra os níveis de vibração típicos associados a diferentes tolerâncias de concentricidade.
| Tolerância de concentricidade (desvio radial) | Amplitude de vibração típica (mm/s RMS) | Ajustes secundários esperados (por 1.000 horas) |
| +/- 0,05 mm (alta precisão) | 1,2 - 1,8 | 1-2 |
| +/- 0,10 mm (Padrão Industrial) | 3,0 - 4,5 | 4-6 |
| +/- 0,20 mm (ruim) | 6,0 - 8,0 | 10-15 |
Estes dados demonstram uma correlação clara: maior concentricidade leva a menor vibração, o que reduz diretamente a necessidade de ajustes secundários. As economias iniciais de custos de uma polia de menor precisão são quase sempre compensadas pelos custos adicionais de manutenção incorridos ao longo de sua vida útil. Nas seções seguintes, examinaremos os mecanismos pelos quais a baixa concentricidade cria esses problemas e as técnicas de fabricação que garantem a alta concentricidade.
Para compreender por que a alta concentricidade minimiza os ajustes secundários, é útil compreender a cascata de problemas causados por uma polia de correia não concêntrica. O primeiro e mais imediato efeito é o desvio radial. À medida que a polia da correia gira, o raio efetivo da polia da correia muda porque o centro de rotação não está alinhado com o centro da polia da correia. Isto significa que o caminho da cintura não é um círculo perfeito; é uma elipse. A correia deve esticar para acomodar o raio mais longo e relaxar para acomodar o raio mais curto à medida que a polia da correia gira. Esse alongamento e relaxamento cíclicos fazem com que o cinto deslize, criando uma vibração ou "vibração" no cinto. Essa vibração é a fonte da vibração que é transmitida ao equipamento acionado e à estrutura de montagem.
Este alongamento cíclico também faz com que a correia se desgaste de forma desigual. A parte da correia que é esticada repetidamente sofrerá maior atrito e calor, levando a rachaduras prematuras. A correia também pode desenvolver um “vidro” na superfície, reduzindo seu coeficiente de atrito e fazendo com que ela escorregue. O deslizamento gera mais calor e acelera o processo. Além disso, o alinhamento da correia será afetado. Uma correia tende naturalmente a seguir na direção da carga aplicada. Se uma polia da correia não for concêntrica, a correia sofrerá cargas laterais variadas à medida que se desloca ao redor da polia da correia. Isso pode fazer com que a correia se mova para frente e para trás na face da polia da correia, causando danos às bordas da correia e aos flanges da polia da correia.
O resultado inevitável destas questões é um ajustamento secundário. O técnico de manutenção precisará:
Cada um desses ajustes leva tempo. Numa instalação de produção movimentada, o custo da perda de produção durante estes ajustes pode ser substancial. A tabela a seguir fornece uma estimativa do tempo e mão de obra típicos necessários para cada tarefa de ajuste secundário.
| Tarefa de Ajuste Secundário | Tempo típico necessário | Custo de mão de obra (Est.) |
| Ajuste de tensão da correia | 15-30 minutos | US$ 25 - US$ 50 |
| Alinhamento da polia da correia | 30-60 minutos | US$ 50 - US$ 100 |
| Substituição da correia | 1-2 horas | US$ 100 - US$ 200 |
| Reaperto do parafuso de montagem | 15 minutos | US$ 20 |
| Inspeção/Substituição de Rolamentos | 1-2 horas | $ 100 - $ 200 + |
Esses custos se multiplicam ao longo da vida útil do equipamento. Uma Polia de Correia mal fabricada pode gerar um grande número de ajustes secundários, cada um representando um custo direto e um custo indireto em perda de produção. Uma polia de correia de alta concentricidade, por outro lado, opera com vibração e desvio mínimos da correia, reduzindo drasticamente a necessidade dessas intervenções. Na Zhejiang Hawen Electromechanical Co., Ltd., nossas polias de correia usinadas com precisão são projetadas para minimizar esses ajustes secundários, proporcionando um menor custo total de propriedade e maior confiabilidade do sistema.
Alcançar alta concentricidade em uma polia não é acidental; é o resultado de um processo de fabricação deliberado e cuidadosamente controlado. O processo deve garantir que o furo e o diâmetro externo sejam usinados a partir de uma configuração única e estável, eliminando erros causados pelo reposicionamento da peça. A jornada para a alta concentricidade começa com a matéria-prima, normalmente uma peça fundida ou uma peça de barra, e continua através de uma série de operações de usinagem de precisão. A chave para a concentricidade é manter a peça em uma fixação precisa e realizar todas as operações críticas de usinagem em uma única configuração.
O primeiro passo é criar uma superfície de referência, normalmente o furo, que será a referência primária para todas as operações subsequentes. O furo é usinado em um tamanho preciso, geralmente por furação, alargamento ou mandrilamento. Este furo deve ser redondo e reto. A peça de trabalho é então montada com segurança em um mandril ou acessório que se ajusta precisamente ao furo. Isso garante que o furo seja o verdadeiro centro para o restante das operações de usinagem. A próxima operação é a usinagem do diâmetro externo. Isso normalmente é feito usando um torno CNC, que pode transformar o diâmetro externo em uma dimensão precisa e com alto grau de circularidade. A chave para alcançar alta concentricidade é que o furo e o diâmetro externo sejam usinados na mesma configuração. Isto elimina qualquer erro que seria introduzido se a peça fosse reposicionada.
A etapa final é a operação de acabamento, geralmente um processo de torneamento ou retificação fino. A retificação pode atingir um grau de precisão ainda maior do que o torneamento, alcançando um acabamento superficial de Ra 0,8 µm ou melhor e uma tolerância de concentricidade de +/- 0,02 mm. Para aplicações onde a polia da correia funcionará em altas velocidades ou sob cargas pesadas, a retificação é frequentemente especificada. A tabela abaixo resume as tolerâncias de concentricidade típicas alcançadas por diferentes processos de fabricação.
| Processo de Fabricação | Concentricidade Típica (Runout) | Custo relativo | Aplicações Típicas |
| Virado (configuração única) | +/- 0,10mm | Baixo | Aplicações de uso geral e baixa velocidade |
| Virado (configuração múltipla) | +/- 0,20 mm | Baixo | Não recomendado para sistemas de transmissão por correia |
| Virado + Chão | +/- 0,02 mm | Médio | Aplicações de alta velocidade e precisão |
| CNC Usinado com Mandril | +/- 0,05mm | Médio-alto | Acionamentos por correia industriais padrão |
| Usinado CNC com Mandril + Retificação | +/- 0,02 mm | Alto | Aplicações de alta velocidade e alta precisão |
Na Zhejiang Hawen Electromechanical Co., Ltd., usamos uma combinação de torneamento CNC e, quando necessário, retificação de precisão para alcançar a concentricidade ideal para nossas polias de correia. Nosso processo de fabricação é projetado para garantir que cada polia seja produzida com uma concentricidade que atenda à tolerância especificada. A chave para isso é o uso de acessórios de precisão e a eliminação de ajustes manuais durante o processo de usinagem.
Os benefícios do uso de polias de alta concentricidade não são apenas qualitativos; eles podem ser medidos e quantificados. Os principais benefícios são a redução do tempo de ajuste secundário, maior vida útil da correia e dos rolamentos e maior eficiência geral do sistema. Cada um desses benefícios se traduz diretamente em economia de custos e maior produtividade. As melhorias quantificáveis podem ser demonstradas através de uma comparação de dois sistemas de acionamento por correia idênticos: um com polias de correia padrão e outro com polias de alta concentricidade.
Tempo de ajuste secundário reduzido:O benefício mais direto é a redução na frequência dos ajustes secundários. Um sistema de acionamento por correia usando polias padrão pode exigir seis ou mais ajustes secundários por ano, cada um demorando uma hora ou mais. Um sistema que utiliza polias de alta concentricidade pode exigir apenas um ou dois ajustes por ano. O tempo economizado pode ser substancial, conforme mostrado na tabela abaixo.
| Métrica | Polias de correia padrão | Polias de correia de alta concentricidade | Poupança |
| Ajustes secundários por ano | 6-10 | 1-2 | 4-9 ajustes |
| Tempo médio por ajuste | 45 minutos | 20 minutos | 25 minutos economizados |
| Tempo total por ano | 4,5 - 7,5 horas | 0,3 - 0,7 horas | 4 a 7 horas economizadas |
| Custo anual de mão de obra (US$ 60/hora) | US$ 270 - US$ 450 | US$ 20 - US$ 40 | $ 230 - $ 410 economizados |
Maior vida útil da correia:A tensão e a vibração desiguais causadas pela baixa concentricidade reduzem drasticamente a vida útil da correia. Uma correia operando em uma polia de alta concentricidade pode durar 2 a 3 vezes mais do que uma correia operando em uma polia de baixa concentricidade. A redução no desgaste da correia também reduz a frequência das trocas de correia e o tempo de inatividade associado.
Maior vida útil do rolamento:A vibração gerada por uma polia não concêntrica é transmitida diretamente aos rolamentos do equipamento acionado e ao motor de acionamento. Essa vibração causa desgaste prematuro e falha do rolamento. As polias de alta concentricidade reduzem a vibração transmitida aos rolamentos, prolongando sua vida útil. A redução nas falhas de rolamentos significa menos tempo de inatividade do equipamento e menores custos de manutenção.
Eficiência do sistema aprimorada:O sistema de acionamento por correia opera com mais eficiência quando as polias são concêntricas. A correia não está sendo continuamente esticada e relaxada e a energia perdida por fricção e vibração é minimizada. Isto pode traduzir-se numa redução pequena mas mensurável no consumo de energia, que, ao longo do tempo, pode resultar numa poupança de custos significativa.
Esses benefícios quantificáveis demonstram que o custo inicial mais elevado de uma polia de correia de alta qualidade e alta concentricidade é mais do que compensado pela economia em manutenção e tempo de inatividade ao longo de sua vida útil. Na Zhejiang Hawen Electromechanical Co., Ltd., fornecemos aos nossos clientes os dados de que precisam para tomar decisões informadas sobre a seleção de polias de correia, ajudando-os a otimizar seu custo total de propriedade.
Garantir que as polias da correia atendam à tolerância de concentricidade especificada requer um processo robusto de controle de qualidade. A medição da concentricidade é normalmente realizada usando um relógio comparador ou uma máquina de medição por coordenadas (CMM). A configuração do teste é relativamente simples, mas requer precisão e consistência. O processo de medição é o seguinte:
A Polia da Correia é montada em um mandril de precisão ou no eixo onde será instalada. O mandril é então colocado entre centros ou em um bloco em V de precisão. Um relógio comparador é montado em um suporte e posicionado de forma que sua sonda entre em contato com o diâmetro externo da polia da correia. A polia da correia é então girada lentamente e a leitura do relógio comparador é observada. A variação total na leitura à medida que a polia da correia gira é o desvio total. Este valor de desvio, que é o dobro do erro de concentricidade, é usado como critério de aceitação.
A medição deve ser feita em vários pontos ao longo da face da polia para garantir consistência. A tabela abaixo fornece os critérios de aceitação para diferentes graus de polias usadas em nossa fábrica.
| Grau da polia da correia | Excentricidade Aceitável | Erro de concentricidade equivalente |
| Grau Industrial (Padrão) | ≤ 0,20mm | +/- 0,10mm |
| Grau de precisão | ≤ 0,10mm | +/- 0,05mm |
| Grau de alta precisão (solo) | ≤ 0,05mm | +/- 0,025 mm |
Na Zhejiang Hawen Electromechanical Co., Ltd., usamos uma combinação de medição em processo e inspeção final para garantir que cada polia de correia atenda aos requisitos de concentricidade especificados. Nosso sistema de controle de qualidade é certificado pela ISO 9001:2015 e mantemos registros detalhados de todas as inspeções. Isso garante que nossos clientes recebam polias que atendam às suas expectativas de desempenho e reduzam a necessidade de ajustes secundários.
Pergunta 1: Qual é a diferença entre concentricidade e desvio nas polias da correia?
Resposta: Concentricidade e desvio são conceitos relacionados, mas distintos. Concentricidade é a condição geométrica em que dois ou mais recursos compartilham um eixo comum. Runout, por outro lado, é a variação total na posição de um recurso conforme a peça é girada em torno de um eixo fixo. Para uma polia de correia, a concentricidade é o erro entre o centro do furo e o centro do diâmetro externo. O desvio é a oscilação total medida no diâmetro externo à medida que a polia da correia é girada. O runout é normalmente o dobro do erro de concentricidade. Uma polia de correia com desvio de 0,1 mm tem um erro de concentricidade de +/- 0,05 mm.
Pergunta 2: Como a baixa concentricidade afeta a vida útil da correia?
Resposta: A má concentricidade faz com que a correia se estique e relaxe ciclicamente à medida que a polia da correia gira. Isso leva ao desgaste irregular da correia, que se manifesta como rachaduras e vitrificações na superfície da correia. A correia também sofre maior atrito e calor, acelerando ainda mais o desgaste. Estudos demonstraram que uma correia que passa por uma polia com desvio de 0,2 mm pode ter uma vida útil 40-60% menor do que uma correia que passa por uma polia com desvio de 0,05 mm.
Pergunta 3: Posso compensar a má concentricidade da polia ajustando a tensão da correia?
Resposta: Não, o ajuste da tensão da correia não pode compensar a baixa concentricidade. A tensão é um ajuste estático que define a carga média na correia. O erro de concentricidade cria uma variação dinâmica de carga que não é afetada pela tensão estática. Embora uma tensão mais alta possa reduzir alguma vibração da correia, ela também aumentará a carga nos rolamentos e poderá causar falha prematura da correia. A única solução eficaz é usar uma polia com a concentricidade correta.
Pergunta 4: Qual é a diferença de custo típica entre uma polia padrão e uma polia de alta precisão?
Resposta: A diferença de custo depende do tamanho, material e volume de fabricação. Normalmente, uma polia de correia de alta precisão (com desvio de +/- 0,05 mm ou melhor) custa entre 30-50% mais do que uma polia de correia padrão (+/- 0,10 mm). No entanto, o aumento do custo inicial é muitas vezes compensado pela redução dos custos de manutenção e maior vida útil da correia. O custo total de propriedade durante um período de 5 anos é muitas vezes menor para a polia de correia de alta precisão.
Pergunta 5: Como posso verificar a concentricidade de uma polia que já comprei?
Resposta: Você pode verificar a concentricidade usando um relógio comparador conforme descrito neste artigo. Monte a polia da correia em um mandril de precisão e coloque-a entre os centros. Configure o relógio comparador para tocar o diâmetro externo da polia da correia. Gire a polia da correia e observe a variação total da leitura. Este é o esgotamento total. Se o desvio total exceder a tolerância esperada para a aplicação, a polia da correia deverá ser substituída. Muitos fabricantes, incluindo Zhejiang Hawen Electromechanical Co., Ltd., fornecem um certificado de conformidade com cada pedido, que inclui os valores de desvio medidos.
A relação entre a concentricidade da polia e o tempo de ajuste secundário é direta e significativa. Uma polia de correia não concêntrica cria desvio radial, o que se traduz em vibração, desvio da correia e desgaste irregular da correia. Estas questões conduzem inevitavelmente a um ciclo de ajustes secundários: retensionamento, realinhamento, substituição da correia e manutenção dos rolamentos. Esses ajustes não são apenas um incômodo; eles representam um custo significativo em termos de mão de obra, tempo de inatividade e substituição de componentes.
As polias de alta concentricidade abordam a causa raiz desses problemas. Ao garantir que o furo e o diâmetro externo estejam perfeitamente alinhados, eles eliminam as fontes de vibração e desvio da correia. O resultado é um sistema de transmissão por correia que funciona perfeitamente desde o início, requer manutenção mínima e proporciona uma vida útil mais longa. Na Zhejiang Hawen Electromechanical Co., Ltd., estamos comprometidos em fabricar polias de correia que atendam aos mais altos padrões de concentricidade. Nossos processos de usinagem de precisão, rigoroso controle de qualidade e adesão aos padrões internacionais garantem que nossos clientes recebam polias de correia que minimizam ajustes secundários e maximizam a confiabilidade do sistema.
Entre em contato com Zhejiang Hawen Eletromecânica Co., Ltd.hoje para saber como nossas polias de alta concentricidade podem melhorar suas operações e reduzir custos de manutenção.
Endereço:No.809 Jinniu Street, cidade de Bihu, distrito de Liandu, cidade de Lishui, província de Zhejiang China
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Todos os direitos reservados. Links| Sitemap| RSS| XML| política de Privacidade